




Turnare din aluminiu prin țaglă: Fabrica noastră adoptă un nivel egal de densitateturnare termică
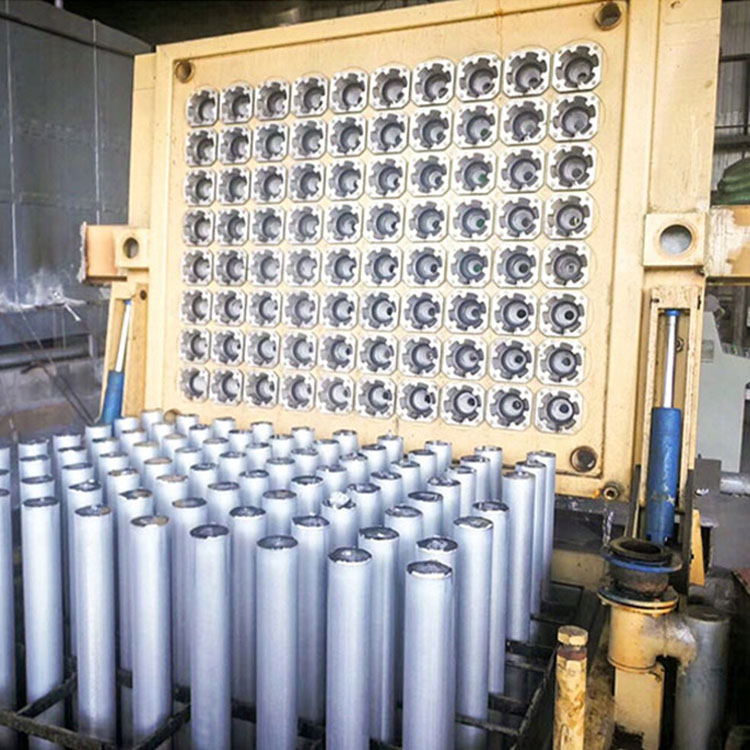
Standarde înainte de turnare
1. Pudra de talctrebuie să fie netedă și rezistentă la fabricarea matrițelor;
2.Placa de șunt, spăla,și carcasa trebuie acoperită cu un strat subțire deesență de talc, fără fier expus,inel de grafitși placa adaptorului trebuie netezită cu noroi amestecat cu talc și untură de porc, iar canalul prin care trece lichidul uniform de aluminiu trebuie menținut curat și uscat
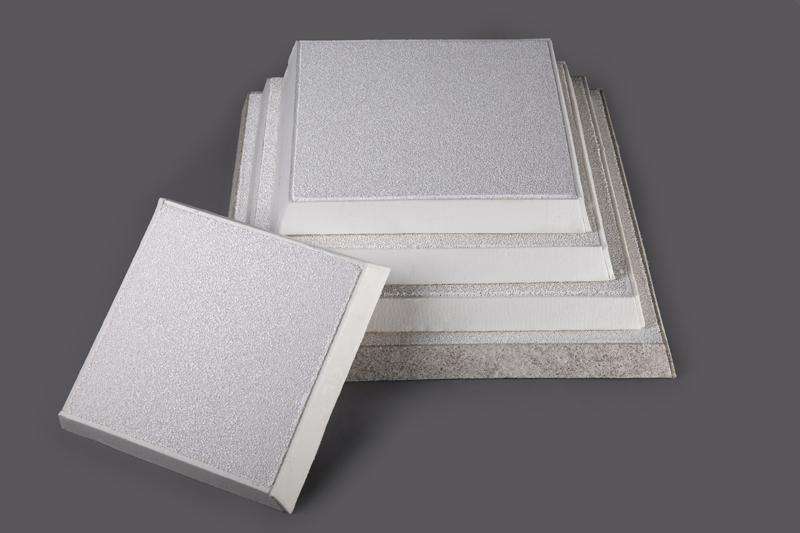
3. Cel/Cea/Cei/Celeplacă de filtru ceramicătrebuie să fie complet și impecabil și să nu existe niciun gol la joncțiunea cu spălătorul și să fie înlocuit de fiecare dată când cuptorul este turnat și copt la foc până la roșu închis;
4. Capul lingoului trebuie uscat, iar masa de turnare aplatizată, baza șicristalizatortrebuie să fie coordonate corespunzător, fenomenul de retur al apei nu este permis, iar cablul de sârmă al dispozitivului de pornire trebuie să fie relaxat;
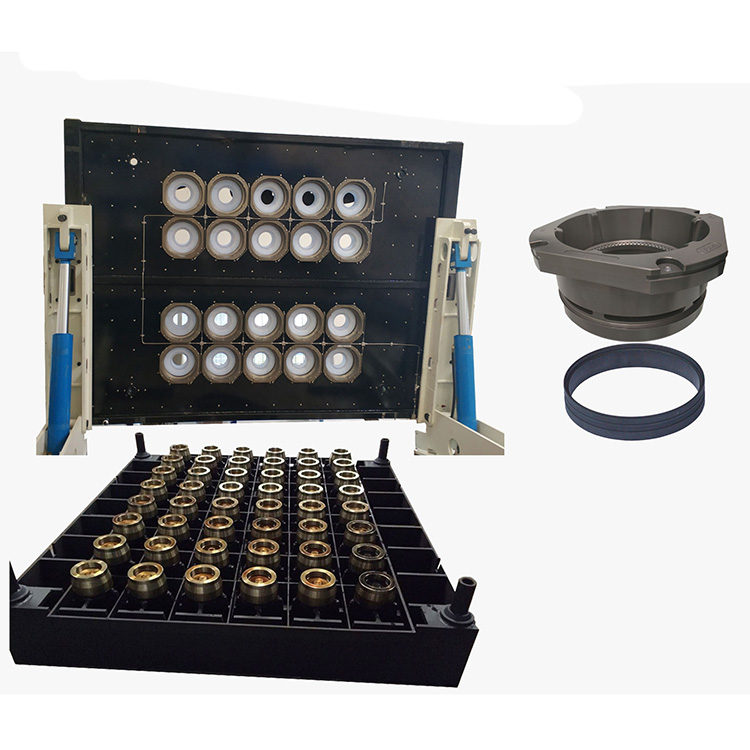
5. Capul lingoului se ridică în poziția inițială (capul lingoului de tijă de 50 mm și peste acesta se află la 4 mm de capătul inferior al inelului de grafit și la 150 mm sub tijă la 0~4 mm);
6. Instalați placa de pornire și verificați dacă formele superioare și inferioare ale mașinii de turnare sunt normale;
7. Verificați starea pompelor de admisie și evacuare;
8. Deschideți robinetul de scurgere și deschideți turnul de apă rece;
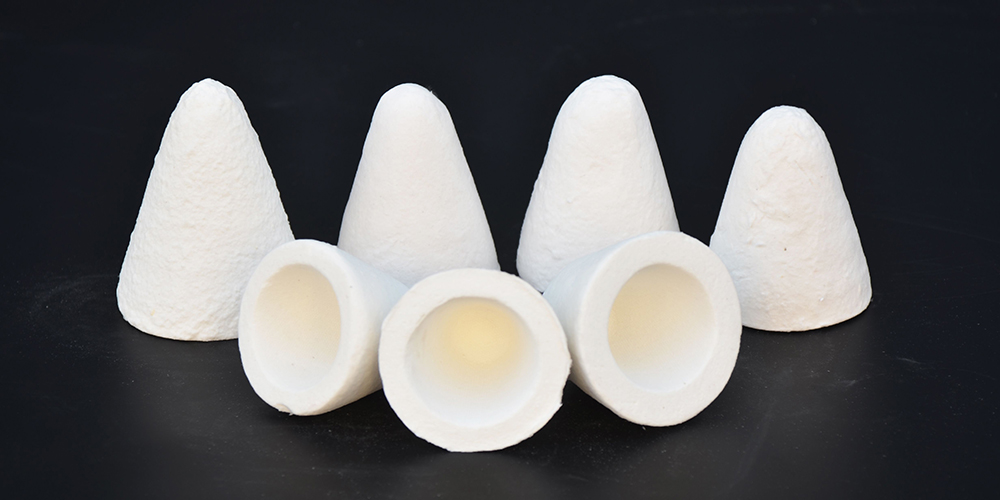
DOP CONIC DIN SILICAT DE ALUMINIU PENTRU OPRIREA CUPTORULUI ALUMINIU TOPIT
9. Porniți pompa de apă și reglați volumul de apă de turnare la valoarea dorită;
LAMĂ DE FIERĂSTRĂU PE MAȘINĂ DE EXTRAGERE PENTRU A TĂIA PROFIL DE ALUMINIU
10. Verificați dacă apa nu intră în capul lingoului;
11. Pregătiți suficiente dopuri, tije de sudură, filete de fier și alte unelte și materiale corespunzătoare
Data publicării: 09 februarie 2023